咨询电话:186-2177-6768
021-6789-7696
供应规格:板材、带材、管材、棒材、卷材等【点击-价格咨询】
钴 6(对应国际牌号 UNS R30006,执行标准 AMS 5894)是司太立(Stellite)系列中应用*广泛的钴基合金。其以钴为基体,搭配铬、钨等关键元素,凭借卓越的耐磨性、耐高温性与耐腐蚀性,在无润滑、强摩擦、极端介质等苛刻工况下表现突出,成为工业领域耐磨防腐部件的标杆材料。
核心成分配比精准:钴(Co)为余量(约 60% 以上),铬(Cr)含量 26%-32%,钨(W)3.0%-6.0%,碳(C)0.9%-1.4%,严格控制铁、镍等杂质含量均不超过 3.0%。
微观结构稳定可靠:形成以钴为基体、铬钨碳化物为强化相的组织,碳化物均匀分布于奥氏体基体中,既保证硬度与耐磨性,又兼顾一定的韧性,避免服役中脆裂。
耐磨性顶尖:无需依赖冷作加工或热处理,天然具备优异的抗磨损、抗咬合、抗气蚀能力,磨损率远低于普通合金,在含砂介质、高摩擦场景中使用寿命显著延长。
耐高温与抗氧化性强:540℃以上高温环境中仍能保持高硬度与结构稳定,800℃下可耐受燃气冲刷,抗氧化性能优异,无明显性能衰减。
耐蚀性全面:对氧化性酸、还原性酸、盐溶液及多种有机溶剂均有良好耐受性,可在化工腐蚀介质与海洋环境中稳定服役。
力学性能均衡:常温抗拉强度≥790MPa,屈服强度≥660MPa,硬度可达 HRC 40-50(铸造态),兼具高强度与低摩擦系数,适配运动部件需求。
热成型:适宜在 1050-1100℃进行锻造、轧制等热加工,需严格控制加热速度与保温时间,避免局部过热,成型后空冷或水冷即可获得良好组织。
冷成型:需先经软化处理提升塑性,成型过程中需施加较大成型力,控制变形量,成型后需去应力退火消除残余应力。
焊接与切削:可采用 TIG 焊、MIG 焊等方式焊接,焊前需预热(150-250℃)并清理工件表面;切削需选用硬质合金或 TiN、TiAlN 涂层刀具,控制切削速度与进给量。
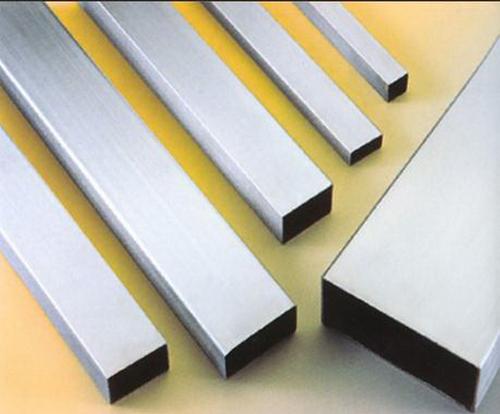
常见形态:可提供板材、棒材、管材、铸件、焊丝等多种形态,也可作为堆焊材料用于部件修复与强化。
扫码加微信,询价采购快人一步